

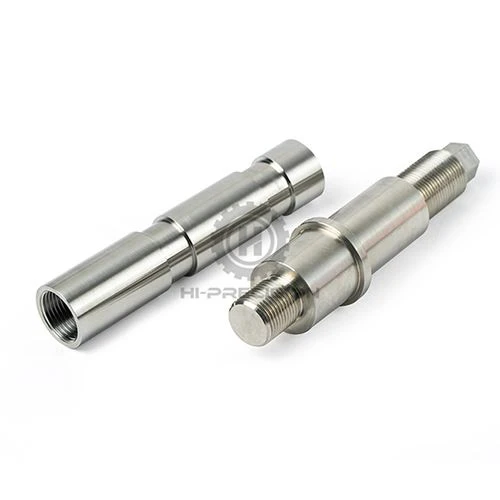
Oleh kerana komponen penghantaran teras peralatan pam, aci pam keluli mempunyai keperluan yang sangat tinggi untuk ketepatan, kekuatan dan rintangan haus. Teknologi pemesinan CNC boleh mencapai pengeluaran besar -besaran yang cekap dan tepat. Berikut adalah tutorial pembuatan lengkap untukAci pam keluli pembuatan CNC.
1. Penyediaan bahan dan pretreatment
Sebaiknya pilih 45# keluli struktur karbon berkualiti tinggi atau keluli struktur aloi 40CR. Kedua -dua bahan ini dapat memenuhi keperluan prestasi mekanikal aci pam selepas rawatan haba. Bahan mentah perlu diluruskan, dan kelengkungan dikawal dalam 0.05mm/m dengan menggunakan mesin pelurus hidraulik. Kemudian perubahan kasar dijalankan, dan elaun pemesinan 8-10mm dikhaskan mengikut saiz produk siap. Pada masa yang sama, lubang pelukis proses digerudi di tengah -tengah dua muka akhir untuk memberikan rujukan kedudukan untuk pemprosesan silinder luaran berikutnya.
2. CNC Lathe Rough Processing
Pilih Lathe CNC yang dilengkapi dengan Alat Pusingan Silinder Luaran Karbida. Apabila menulis program pemesinan kasar, kaedah pemotongan berlapis digunakan: Mula -mula menghidupkan bulatan luar ke φ55mm (rizab 5mm elaun penamat), kemudian memproses langkah keyway, dan mengawal ketegangan muka hujung langkah dalam 0.03mm. Semasa proses pemesinan, perlu berhenti dan memeriksa suhu bahan kerja setiap panjang pemotongan 300mm. Jika ia melebihi 60 darjah, ia perlu disejukkan dengan emulsi; Kelajuan suapan ditetapkan kepada 80-100mm/min, dan kelajuan gelendong dikekalkan pada 800R/min untuk mengelakkan ubah bentuk bahan kerja kerana daya pemotongan yang berlebihan.
3. Pengukuhan rawatan haba
Kerja selepas pemesinan kasar perlu dipengaruhi: Panaskan bahan kerja hingga 850 darjah (45# keluli) atau 860 darjah (40CR Steel), simpan hangat selama 2 jam, kemudian minyak menghilangkannya, dan kemudian marah pada 500 darjah selama 3 jam. Kekerasan terakhir perlu mencapai 220-250HBW. Selepas rawatan haba, rawatan penuaan diperlukan untuk menghapuskan tekanan dalaman. Kerja ini diletakkan secara semulajadi selama 48 jam, atau disimpan hangat dalam ketuhar 120 darjah selama 6 jam.
4. CNC Lathe Finishing
Ganti dengan pelantar CNC ketepatan (ketepatan kedudukan 0.01mm), dan alat itu digantikan dengan bilah CBN seramik untuk meningkatkan kualiti permukaan. Kemasan mengamalkan kaedah "satu pengapit dan satu atas", dan pin ejektor tailstock menggunakan kekuatan teratas 0.2-0.3mpa. Bahagian pemprosesan utama termasuk:
Leher aci yang sepadan: Ketepatan dimensi mesti mencapai tahap IT6 (φ50H6), kekasaran permukaan RA1.6μm;
Groove cincin meterai: Toleransi lebar alur dikawal pada ± 0.02mm, dan paralelisme antara bahagian bawah alur dan paksi kurang daripada atau sama dengan 0.015mm;
Benang akhir gandar: Gunakan kitaran pemotongan thread G76 untuk memproses benang halus M20 × 1.5, dan ralat sudut gigi tidak melebihi 1 darjah.
5. Pemprosesan Keyway Mesin Pengilangan CNC
Pindahkan ke mesin penggilingan CNC, gunakan pemotong pengilangan Keyway keluli berkelajuan tinggi (φ12mm) untuk memproses kunci penghantaran. Melalui kedudukan lingkaran luar bahan kerja, kaedah penggilingan berlapis diterima pakai: Kilang pertama ke kedalaman alur 8mm (margin 0.5mm rizab), dan kemudian gunakan pemotong pengilangan karbida ke kilang halus hingga 10mm, memastikan toleransi lebar alur H9, simetry kurang daripada atau sama dengan 0.02mm. Selepas diproses, Keyway dan pelepasan jurnal perlu diperiksa dengan gauge pergi dan tidak pergi.
6. Ketepatan pengisaran dan rawatan permukaan
Proses terakhir menggunakan penggiling silinder untuk pemprosesan akhir, mengisar bulatan luar ke φ50H5, dan bulat dikawal dalam 0.005mm. Untuk permukaan mengawan jurnal, penggilap diperlukan, menggunakan roda bulu dengan tampalan penggilap kromium oksida untuk meningkatkan kekasaran permukaan kepada RA0.8μm. Permukaan yang tidak sepadan boleh menjadi hitam untuk meningkatkan rintangan karat.
7. Pemeriksaan Kualiti
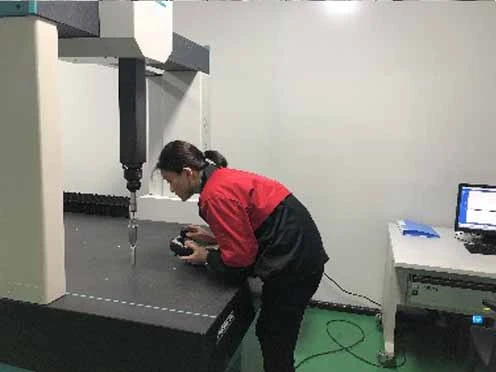
Gunakan mesin pengukur tiga koordinat untuk memeriksa dimensi utama: ralat diameter jurnal kurang daripada atau sama dengan ± 0.008mm, dan kelebihan penuh panjang kurang daripada atau sama dengan 0.01mm. Gunakan pengesanan kecacatan magnet untuk memeriksa keretakan permukaan untuk memastikan tiada kecacatan melebihi 0.2mm . 10% daripada bahan kerja yang diperiksa secara rawak untuk ujian tork. 45# aci pam keluli perlu menahan tork yang diberi nilai lebih besar daripada atau sama dengan 300n ・ m tanpa ubah bentuk plastik.
Semasa pembuatan CNC aci pam keluli, perhatian khusus harus dibayar: Permukaan rujukan kedudukan harus dibersihkan sebelum setiap pengapit bahan kerja untuk mengelakkan pemfailan besi yang mempengaruhi ketepatan; Semasa pengeluaran besar -besaran, nilai pampasan alat harus ditentukur setiap 2 jam untuk memastikan kestabilan dimensi. Dengan penyelesaian proses ini, pengeluaran besar -besaran aci pam keluli dengan kadar lulus lebih daripada 98% dapat dicapai. Jika anda memerlukan pemesinan CNC perkhidmatan aci pam keluli, hubungi kami untuk sebut harga.